


Jenis radius dibentuk oleh udara yang tertekuk pada rem tekan

Gambar 1
Saat Anda memiliki tikungan tajam, tusukan menembus permukaan material selama tikungan. Saat Anda memiliki tikungan jari-jari minimum (kami akan menyebutnya "batas minimum" antara tikungan tajam dan sempurna), jari-jari pelubang hidung baru saja mulai menembus permukaan material.
Pertanyaan: Saya telah membaca kolom Anda untuk beberapa waktu sekarang, dan di toko saya, kami telah menghabiskan banyak waktu berdebat tentang apa tikungan tajam dalam bentuk udara dan bagaimana hubungannya dengan tikungan radius minimum. Apakah mereka hal yang sama, atau ada perbedaan? Bisakah Anda meninjau topik ini untuk kami sehingga kami dapat memiliki pemahaman yang lebih baik tentang konsep-konsep ini dan penerapannya di dunia nyata?
Jawaban: Ada saatnya menjadi perlu untuk memperluas dan memperbaiki definisi sesuatu — dan ini adalah salah satunya. Setelah berbulan-bulan meneliti topik terkait seperti faktor-k, saya telah menemukan bahwa kami benar-benar perlu mengubah definisi kami tentang berbagai jenis radius tikungan.
Untuk pembentukan udara kami memiliki tiga jenis yang diterima: minimum, jari-jari, dan dalam. Namun, untuk merefleksikan semua penelitian yang telah dilakukan dalam bending lembaran logam dalam beberapa dekade terakhir, mungkin sudah saatnya untuk menggunakan terminologi yang lebih tepat.
Lima Perintah Radius Tekuk pada Rem Tekan
Ada lima urutan radius tikungan dalam (Ir). Di jantung dari segala hal yang presisi, Ir adalah apa yang kami gunakan untuk menghitung kelonggaran kami (BA) dan pengurangan tikungan (BD). Kelimanya adalah sebagai berikut:
Tikungan jari-jari tajam
Tikungan radius minimum
Tikungan jari-jari sempurna
Tikungan permukaan atau jari-jari
Tikungan radius yang mendalam
Bending Radius Tajam pada rem tekan
Bengkok jari-jari yang tajam adalah salah satu di mana pusat bengkok berkerut. Kerutan ini disebabkan ketika tekanan diterapkan pada area yang sangat kecil sehingga tonase yang diterapkan melebihi kemampuan material untuk menahan gaya itu, memungkinkan hidung pelubang menembus permukaan material.
Kerutan bagian tengah jari-jari menyebabkan variasi dalam ketebalan material (Mt), kekuatan luluh, kekuatan tarik, dan arah butiran. Ini pada gilirannya menyebabkan variasi sudut di tikungan terakhir dan variasi dalam deduksi tikungan (BD). Paling buruk, tikungan tajam menghasilkan titik lemah pada lembaran logam dan menyebabkan tikungan gagal pada produk akhir.
Apakah tikungan menjadi tajam adalah fungsi dari bahan, bukan meninju hidung paling tajam di toko Anda. Ketika ujung punch terlalu kecil dibandingkan dengan tonase yang diperlukan untuk membentuk, beban akan terkonsentrasi pada area kecil seperti itu sehingga pukulan akan mulai menembus permukaan material.
Dari sini Anda punya dua pilihan. Pertama adalah tetap dengan tikungan tajam dan menghitung BA, setback luar (OSSB), dan BD menggunakan nilai untuk jari-jari melayang secara alami. Jika jari-jari nose punch harus tetap sama, Anda harus memperhatikan sudut tikungan dengan cermat selama produksi. Sekali lagi, karena tikungan tajam menembus permukaan material, mereka memperkuat variasi sudut tikungan dari perubahan sifat material, arah butiran, ketebalan, dan kekuatan tarik serta hasil.
Pilihan kedua Anda adalah masih menghitung BA, OSSB, dan BD menggunakan jari-jari dalam yang terapung secara alami — hanya saja kali ini, Anda mengubah punch nose ke radius sedekat mungkin dengan jari-jari yang melayang secara alami tanpa melebihi nilai jari-jari. Jika punch nose Anda melebihi nilai radius melayang, materi akan mengambil radius baru yang lebih besar, sekali lagi mengubah semua nilai BD Anda dan flat blank.
Menjaga jari-jari hidung punch sedekat mungkin tetapi masih kurang dari Ir yang melayang akan memberi Anda sudut tikungan yang paling stabil dan konsisten dan, dengan ekstensi, dimensi linear yang stabil.
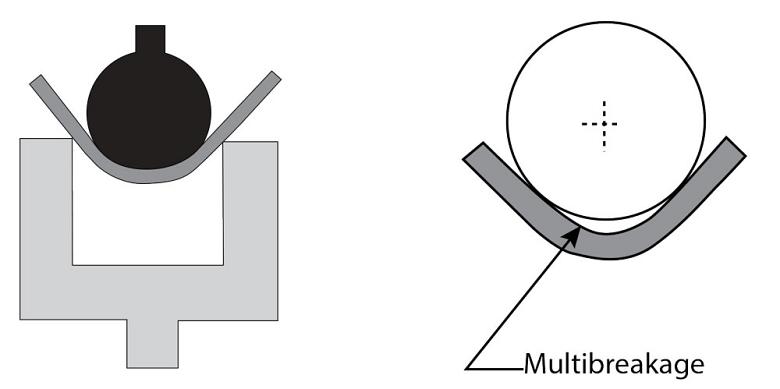
Gambar 2
Dalam tikungan jari-jari (di sebelah kiri), bahan tetap bersentuhan dengan permukaan muka tinju. Tetapi dengan meningkatnya rasio Ir-to-Mt, Anda mendapatkan tikungan jari-jari mendalam ketika multibreakage terjadi (di sebelah kanan). Multibreakage memanifestasikan dirinya sebagai jari-jari bagian dalam material terpisah dari punch nose.
Radius Minimum Ditekuk pada rem tekan
Tikungan jari-jari minimum bukanlah punch nose paling tajam yang tersedia di toko, yang sering keliru diartikan oleh banyak insinyur dan programmer. Sebaliknya, radius tikungan minimum dapat menggambarkan satu dari dua hal, tergantung pada konteksnya.
Pertama, itu adalah titik di mana tikungan berubah tajam dan hidung pelubang mulai menembus permukaan material. Sebut saja definisi "batas minimum" (lihat Gambar 1 ). Kedua, ini bisa berarti radius terkecil yang terbentuk dari udara yang dapat Anda raih tanpa merusak permukaan luar tikungan.
Mengacu pada definisi kedua, pemasok material sering mendaftar jari-jari dalam minimum dalam kelipatan Mt — misalnya, 1Mt, 2Mt. Untuk lebih tepatnya, Anda dapat menghitung radius tikungan minimum menggunakan reduksi tarik material yang diberikan. Untuk lebih lanjut tentang ini, lihat "Menganalisis faktor-k dalam bending lembaran logam" dari September 2018, diarsipkan di www.thefabricator.com.
Hanya untuk mengacaukan hal-hal lebih lanjut, Anda dapat memiliki tikungan jari-jari minimum menggunakan hidung pelubang yang cukup tajam yang mulai menembus (definisi pertama) dan juga membentuk retakan pada jari-jari luar. Apapun, kedua definisi tersebut terkait erat karena mereka agak tergantung pada kekuatan tarik material. Semakin tinggi kekuatan tarik, semakin besar pukulan hidung perlu untuk menghindari retak di bagian luar tikungan. Ini juga berlaku untuk kekerasan; semakin sulit material, semakin besar radius yang dibutuhkan.
Terlepas dari apakah Anda mengerut bagian tengah tikungan, kedua jenis tikungan radius minimum (bersama dengan tikungan tajam) akan membahayakan integritas material dan konsistensi keseluruhan. Kenapa ini? Karena tikungan jari-jari tajam dan minimum menghasilkan tegangan tarik yang berlebihan. Ini mengubah bentuk jari-jari, sehingga mengubah perpanjangan di tikungan.
Dalam lembaran logam presisi, setiap bagian, setiap tikungan, dan setiap jenis bahan memiliki karakteristik tertentu yang menyebabkan masing-masing memiliki minimum sendiri di dalam radius tikungan. Itu tidak akan pernah sama, dan itu perlu dipertimbangkan ketika merancang bagian lembaran logam. Untuk konsistensi, coba rancang bagian dengan jari-jari dalam yang dekat dengan ketebalan material — yang membawa kita ke jenis jari-jari berikutnya: tikungan sempurna.
Bending Radius Sempurna pada rem tekan
Tikungan jari-jari yang sempurna adalah di mana hubungan Ir dengan Mt adalah 1-ke-1 (yaitu, Ir sama dengan Mt), tetapi juga mencakup sejumlah kecil nilai yang dimulai dari jari-jari minimum dan naik hingga 125 persen dari Mt.
Tikungan jari-jari yang sempurna hanya itu — sempurna. Pada hubungan Ir-to-Mt 1-ke-1, tikungan berada pada kondisi paling stabil, memungkinkan Anda untuk menghasilkan jari-jari dengan paling sedikit variasi di antara tikungan. Anda akan menghasilkan sudut tikungan yang konsisten, dimensi yang konsisten, dan jumlah springback paling sedikit.
Hubungan 1-ke-1 Ir-ke-Mt juga merupakan satu-satunya nilai di mana aturan 8x yang banyak berkubah valid — yaitu, lebar die harus 8 kali dari Mt. Aturan ini menjadi tidak valid ketika rasio Ir-to-Mt menjadi lebih besar atau lebih kecil.
Permukaan atau Radius Bending, dan Radius Bending Yang Dalam
Tekukan permukaan atau radius adalah di mana jari-jari dalam lebih besar dari 125 persen hingga sekitar 12 kali Mt. Sekali lagi, ini merupakan perkiraan. Batas atas yang lebih tepat untuk tikungan radius berkaitan dengan perilaku material, yang akan saya bahas segera.

Gambar 3
Pad urethane mendorong kembali terhadap material, memaksanya terhadap jari-jari pukulan.
Ketika rasio Ir-to-Mt meningkat, begitu juga springback. Dan ketika rasio Ir-to-Mt sangat besar, material tidak terlalu ulet, bahkan pada kekuatan tarik rendah, dan semua ini dapat menghasilkan multibreakage (lihat Gambar 2 ). Umum pada material berkekuatan rendah dan kurang umum pada material berkekuatan tinggi, multibreakage memanifestasikan dirinya sebagai jari-jari bagian dalam material terpisah dari punch nose. Multibreakage dapat terjadi ketika rasio Ir-to-Mt melebihi 12-ke-1, tetapi dalam kondisi yang tepat, dapat mengambil rasio setinggi 30-ke-1.
Jadi kapan tikungan jari-jari berubah menjadi tikungan jari-jari mendalam? Itu bisa digambarkan sebagai momen pemisahan material dari jari-jari pukulan. Sekali lagi, ini bisa terjadi ketika rasio Ir-to-Mt melebihi 12 banding 1, tetapi dalam beberapa kasus bisa setinggi 30 banding 1.
Atribut material memainkan peran utama dalam hasil yang akan Anda capai. Anda akan menemukan variasi signifikan dalam susunan kimia, perawatan, dan emosi dalam setiap jenis bahan atau kelompok, sedemikian rupa sehingga memprediksi titik tepat di mana perubahan terjadi sulit untuk ditentukan.
Hingga sudut bengkok eksternal 90 derajat material akan dengan setia mengikuti kontur jari-jari pukulan. Tapi kemudian penetrasi ke ruang mati dan pegas bekerja sihir mereka. Saat sudut tikungan eksternal meningkat, Anda akan melihat peningkatan proporsional dalam jumlah pegas. Semakin jauh Anda harus pergi untuk mengkompensasi springback, semakin besar pemisahan antara Ir dan Rp, dan semakin kecil Ir menjadi relatif terhadap jari-jari pukulan. Lengkungan jari-jari yang dalam akan membutuhkan beberapa bentuk kompensasi atau push-back untuk menjaga materi tetap terhubung dengan jari-jari pelubang (lihat Gambar 3 ).
Kebetulan, ini masih bisa dibagi lagi dengan metode membungkuk: pembengkokan udara, bottoming, coining, lipat, dan menyeka. Itu topik untuk hari lain dan kolom lain. Bagaimanapun juga, jika Anda menggunakan udara, menggunakan lima istilah ini dapat membantu semua orang di toko berbicara dalam bahasa yang sama untuk mengatasi setiap tantangan pelengkungan.


